 冠亚恒温

100kW化工制冷系统制造厂家通过精密温控技术实现生产线温度快速调节与稳定控制,主要依赖工业级核心部件、优化制冷回路设计、智能控制系统及多重安全保护的协同作用。这类系统能够根据工艺需求快速响应温度变化,并在波动环境中维持设定温度,满足化工等行业对温控精度的严苛要求。具体调节速度、控温范围及稳定性需结合对应型号的技术资料确认,不同设备配置和工况条件会产生差异。
本文要点
- 精密温控技术通过快速响应与稳定控制两大能力满足化工生产需求
- 工业级核心部件保障设备在高负荷下的连续稳定运行
- 优化制冷回路设计提升能效比并降低长期运行成本
- 智能控制系统简化操作并支持关键参数实时监控
- 多重安全保护机制确保异常情况的及时响应与设备保护
如何实现温度的快速调节
化工生产过程中,反应温度往往需要控制,任何延迟都可能导致产品质量波动或安全隐患。100kW化工制冷系统制造厂家采用的精密温控技术,核心在于能够快速感知温度变化并迅速做出响应。
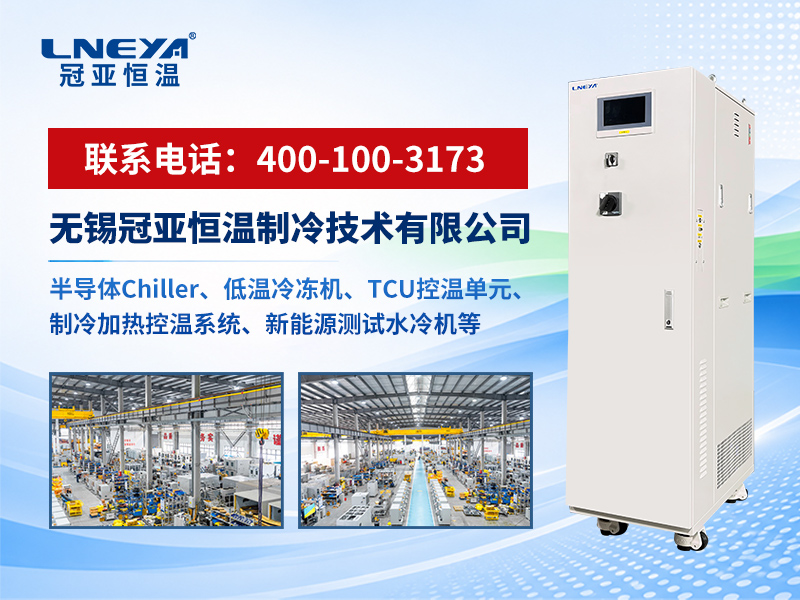
温度感知层是快速调节的基础。高精度温度传感器实时监测载冷剂或工艺介质的温度变化,数据采集频率直接影响系统的响应速度。当检测到温度偏离设定值时,控制系统会立即启动调节程序。
执行机构决定调节速率。压缩机的变频调节、膨胀阀的开度控制以及冷却风扇的转速调节,共同构成系统的执行层。现代化工制冷系统普遍采用变频压缩机,可根据热负荷变化无级调节制冷量输出,避免传统定频设备的频繁启停造成的温度波动。
控制算法是关键支撑。PID(比例-积分-微分)控制算法或更先进的自适应控制技术,能够根据历史数据预测温度变化趋势,提前调整输出功率,实现平滑过渡而非大幅跳变。不同设备和工况会有差异,具体控制策略需结合对应型号资料确认。
快速调力的优势在化工生产中尤为明显。例如在放热反应中,温度可能短时间内迅速上升,若制冷系统响应迟缓,超温风险将显著增加。具备快速调力的系统能够在数秒至数十秒内完成功率调整,有效遏制温度异常。
稳定控制的实现机制
快速调节解决了"快"的问题,而稳定控制则需要解决"稳"的问题。化工生产对温度波动的容忍度低,尤其是精密化学品合成和医药中间体生产领域,温度波动超过±1℃可能就导致批次不合格。
稳态精度是衡量稳定控制能力的重要指标。的精密温控系统能够在设定温度附近维持±0.5℃甚至更高的控制精度。这依赖于系统的低扰动设计和精细的参数整定。制冷回路的优化设计减少了温度传递延迟,使控制系统能够更准确地判断当前状态。
抗干扰能力同样关键。化工环境中的外部干扰源较多,如冷却水温度季节性变化、环境温度波动、工艺负荷突变等。100kW化工制冷系统制造厂家通过优化系统结构和控制逻辑,增强设备对这些干扰的抵抗能力。例如,采用大容积储液罐可以缓冲温度波动,热交换器的合理布局能减少传递延迟。
长期稳定性取决于硬件质量和系统设计。工业级压缩机、换热器和阀门的可靠性直接影响系统的长期运行表现。部件在长时间高负荷运行下仍能保持性能衰减率较低,避免因零部件老化导致的控温精度下降。
稳定的温度控制不仅保障产品质量,还能减少因温度异常导致的返工和废品,间接降低生产成本。对于连续化生产线而言,稳定的温控系统更是生产连续性和安全性的基础。
核心部件与技术架构
精密温控技术的实现离不开可靠的硬件基础。100kW化工制冷系统制造厂家在生产过程中注重核心部件的选型与系统架构的优化,确保设备能够在化工环境下的长期可靠运行。
压缩机是制冷系统的"心脏"。工业级涡旋压缩机或螺杆压缩机具有率、低噪音和长寿命的特点,适合长时间连续运行。部分机型采用变频压缩机,可根据实际负荷自动调节转速,实现运行。不同类型压缩机各有适用场景,具体配置需结合工况需求确认。
换热器负责热量传递。板式换热器具有换热效率高、结构紧凑的优势,适用于空间有限的场合;管壳式换热器则更适合处理含杂质较多的介质,维护相对方便。换热器的选型直接影响系统的制冷能力和能效表现。
节流装置控制制冷剂流量。电子膨胀阀相较于传统毛细管或热力膨胀阀,具有响应速度快、调节精度高的特点,能够更好地配合变频压缩机实现的制冷量调节。
控制系统是整机的大脑。现代工业冷冻机普遍配备PLC控制器或嵌入式工控系统,支持多种操作模式和参数设定。屏幕友好的HMI界面便于操作人员直观了解设备状态,远程监控接口则方便接入工厂DCS或MES系统。
辅助部件如过滤器、视镜、储液罐和安全阀等同样不容忽视。它们各自承担着保障系统清洁、监测运行状态和提供安全保障的功能,共同构成完整的制冷循环。
智能控制与操作便利
技术进步不仅体现在硬件性能提升,更体现在操作体验的改善上。100kW化工制冷系统制造厂家的精密温控系统普遍配备智能化控制功能,显著降低了对操作人员的经验依赖。
参数设定简便直观。操作人员只需通过触摸屏或按键输入目标温度和设定范围,系统即可自动生成运行参数。部分机型支持多组温度程序存储,便于快速切换不同工艺模式。
实时监控一目了然。系统持续显示当前温度、设定温度、运行状态、故障代码等关键信息,异常情况即时报警。操作人员无需反复现场检查,即可掌握设备运行状况。
远程管理拓展了运维边界。配备网络功能的设备支持远程访问,管理人员可在办公室或家中查看设备状态,甚至在必要时进行参数调整。这对于多班次连续生产或地处偏远的工厂尤为实用。
数据记录功能助力管理优化。系统自动记录运行数据和报警事件,生成报表供后续分析。这些数据可用于评估设备性能、排查问题原因、优化工艺参数,为持续改进提供依据。
智能化的另一重要价值是降低操作门槛。经验丰富的技术人员可以通过详细设置获得性能,而普通操作人员也能通过预设模式轻松使用。这种灵活性使设备能够适应不同技能水平的用户群体。
安全防护与系统可靠性
化工生产环境往往存在腐蚀性介质、易燃易爆物质等危险因素,制冷系统的安全性设计。100kW化工制冷系统制造厂家在精密温控技术中融入了多重安全保护机制。
过载保护防止电气系统损坏。压缩机过热、过流保护,电机过热保护,以及电源缺相保护等功能,能在异常情况下及时切断电源,避免设备进一步损坏。
压力保护监控系统内部状态。高压保护和低压保护确保制冷系统运行在安全压力范围内。高压过高可能引发安全隐患,低压过低则可能导致压缩机干转损坏。
温度保护防止工艺异常。除了主温度传感器外,系统还配备超温保护,当温度超出设定上自动停机,避免对产品和设备造成伤害。
泄漏监测提升本质安全。部分机型配备制冷剂泄漏检测装置,发现异常浓度时启动通风并报警,保障人员安全。对于氨制冷等特殊工质,泄漏监测尤为重要。
备用系统增强可靠性。关键设备如重要阀门或传感器可采用冗余设计,单一元件故障不会导致系统完全停机。这种设计理念在连续化生产中尤为重要,因为非计划停机可能造成重大经济损失。
安全防护并非越多越好,而是要与实际风险匹配。100kW化工制冷系统制造厂家会根据不同应用场景提供差异化的安全配置方案,在确保安全可靠的同时避免不必要的成本投入。
FAQ
Q1:精密温控技术与普通温度控制有什么区别?
精密温控技术强调高精度、快响应和低波动,通常控温精度可达±1℃以内,而普通温度控制可能只关注是否达到设定温度,对精度和稳定性要求不高。化工、制药等行业对温度敏感,精密温控能够满足更严格的工艺要求。具体性能指标需结合对应型号资料确认。
Q2:100kW制冷系统的调节速度受哪些因素影响?
调节速度主要取决于压缩机型式(变频比定频响应快)、控制系统算法、温度传感器精度和响应时间、制冷回路设计等因素。此外,热负荷的大小和变化速率也会影响实际调节表现。不同设备和工况会有差异,具体需参考对应型号技术资料。
Q3:化工生产中对制冷系统的温度稳定性有何要求?
化工生产对温度稳定性的要求因工艺而异。一般精细化工和制药行业要求温度波动控制在±1℃以内,某些精密合成甚至要求±0.5℃以内。温度不稳定可能导致反应速率变化、副产物增加、产品纯度下降等问题。具体稳定度要求应根据工艺文件确定。
Q4:智能控制系统有哪些常用功能?
常见的智能控制功能包括:自动启停、温度设定与调整、运行状态监控、故障报警、数据记录与报表、远程访问、多组工艺参数存储与切换、监测等。不同厂家和型号的功能配置可能存在差异,建议以实际产品说明为准。
Q5:如何选择适合化工生产的制冷系统?
选择时应考虑:工艺温度范围、所需制冷量(100kW适用于中等规模需求)、温度精度要求、运行连续性要求、现场环境条件(腐蚀性、易燃易爆等)、能源成本以及后续维护便利性。建议与专业制造商沟通,提供详细工况信息以获得针对性。具体选型应结合工程设计和厂家技术资料确认。
您好!请登录